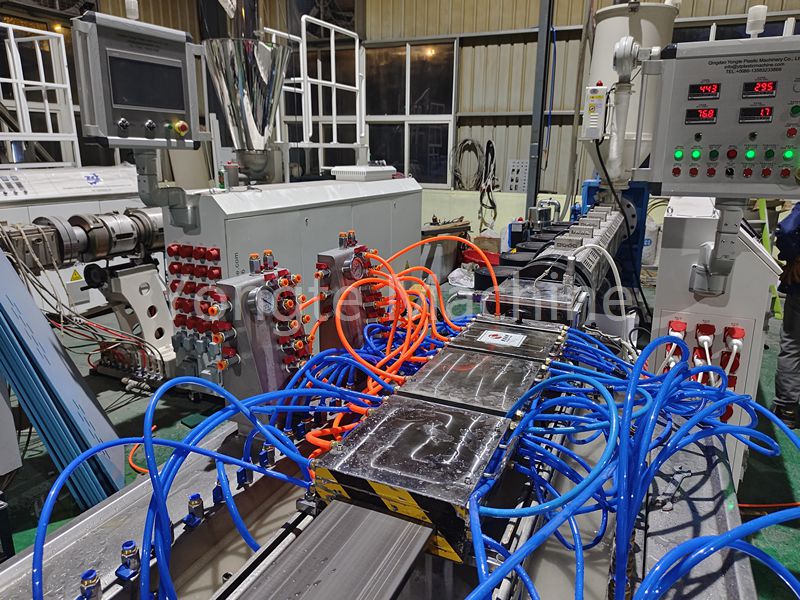

WPC এক্সট্রুশন মেশিন তাপমাত্রা সেটিং
PE কাঠ-প্লাস্টিক কম্পোজিটের জন্য এক্সট্রুশন তাপমাত্রা বক্ররেখা (HDPE + কাঠের গুঁড়া)
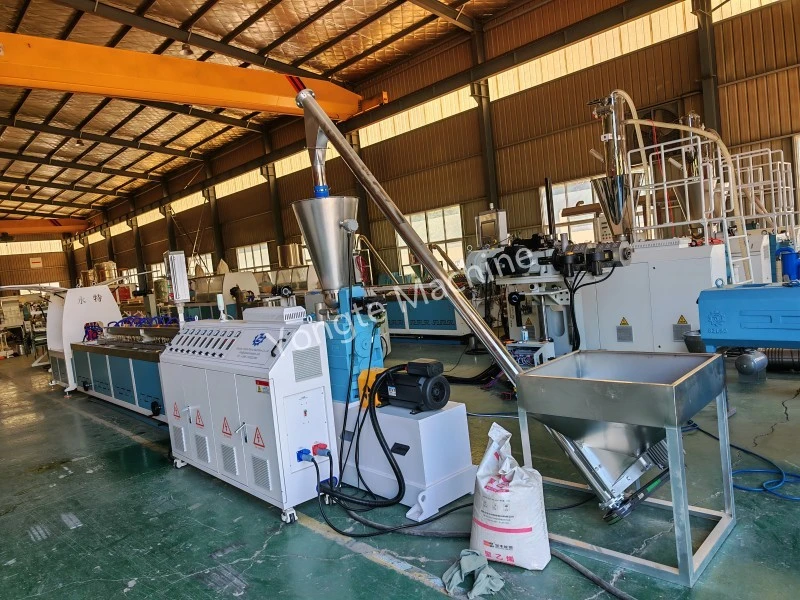
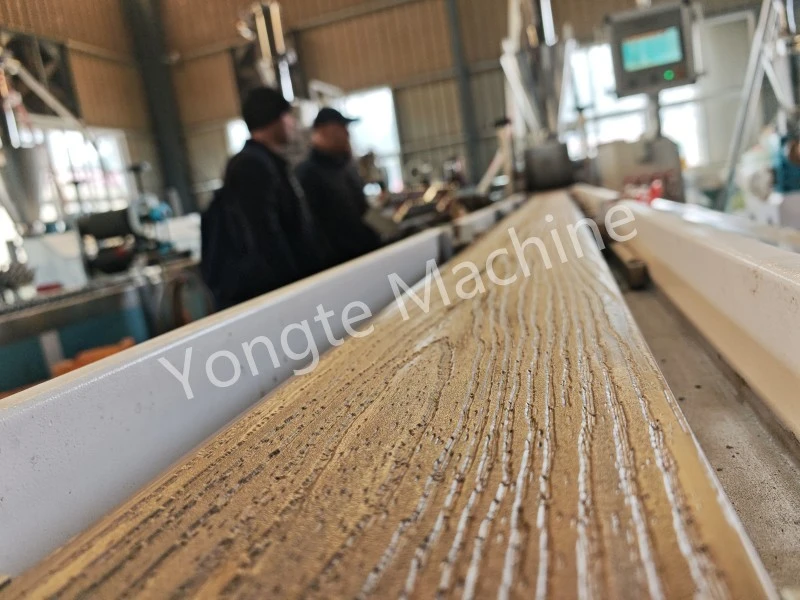
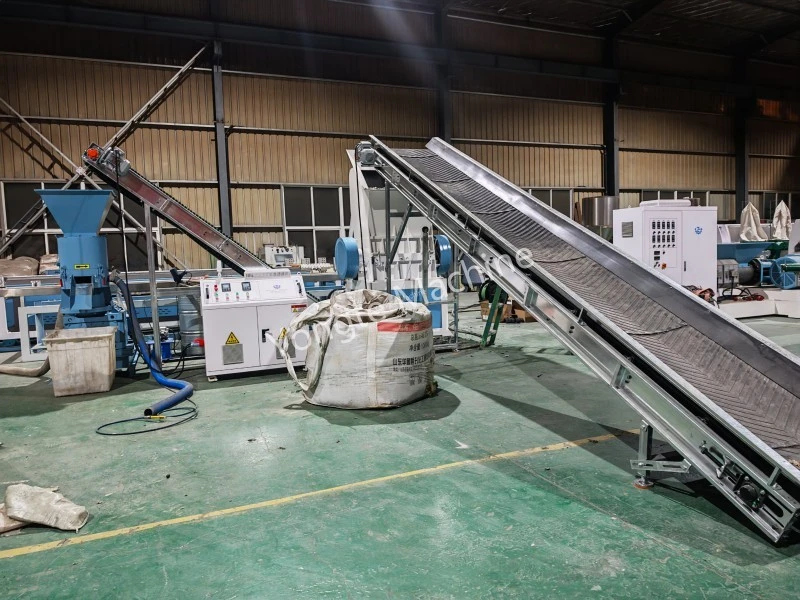
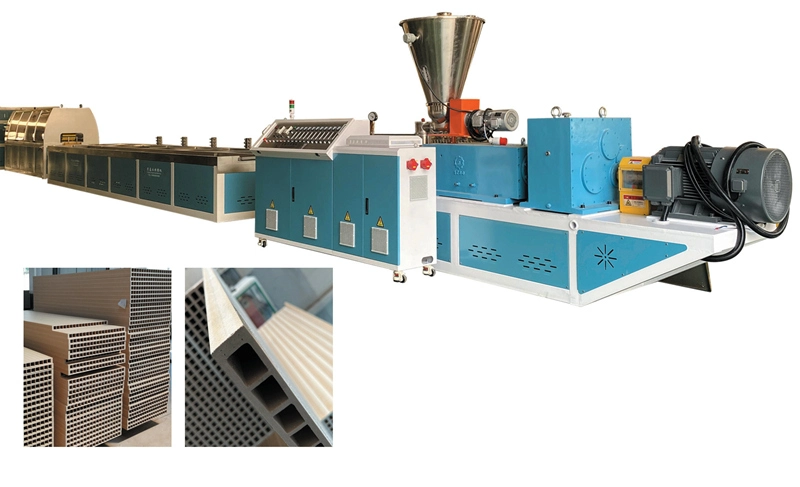
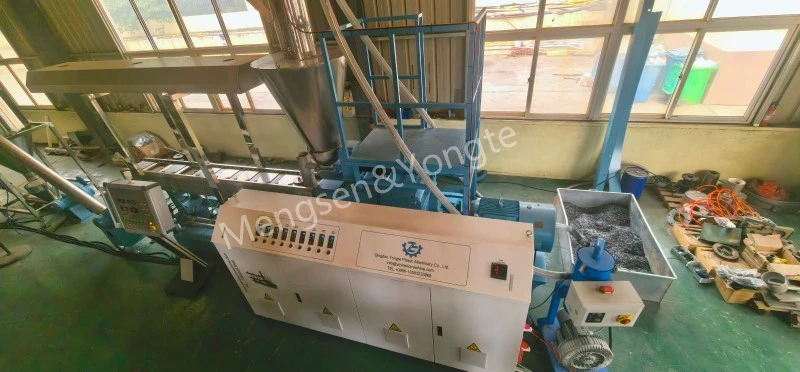
প্রযোজ্য পরিস্থিতি: PE এবং কাঠের গুঁড়া যৌগিক উত্পাদন লাইন (ফ্ল্যাট টুইন-স্ক্রু গ্রানুলেশন → শঙ্কুযুক্ত টুইন-স্ক্রু / একক-স্ক্রু এক্সট্রুশন ছাঁচনির্মাণ); পিই-উড প্লাস্টিক কম্পোজিটের জন্য, প্রাথমিক উদ্বেগগুলি হল স্থানীয়ভাবে অতিরিক্ত গরম করা, আর্দ্রতা সামগ্রী এবং কাঠের গুঁড়ো কার্বনাইজেশন; অতএব, উপাদানের সর্বোচ্চ তাপমাত্রা 185 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয়। দুই-পর্যায়ের প্রক্রিয়ায়, সমান্তরাল টুইন-স্ক্রু গ্রানুলেশন স্টেজ এইচডিপিই এবং কাঠের গুঁড়া থেকে পুঙ্খানুপুঙ্খভাবে মেশানো, প্লাস্টিকাইজেশন এবং অভিন্ন দানা তৈরি করা নিশ্চিত করে; পরবর্তী প্রোফাইল ছাঁচনির্মাণ তারপর একটি শঙ্কুযুক্ত টুইন-স্ক্রু বা একক-স্ক্রু এক্সট্রুডার ব্যবহার করে সঞ্চালিত হয়। এই বিভক্ত প্রক্রিয়াকরণ পদ্ধতি প্রতিটি পর্যায়ে স্বাধীন তাপমাত্রা নিয়ন্ত্রণ সক্ষম করে, যার ফলে স্থানীয়ভাবে অতিরিক্ত গরম হওয়ার ঝুঁকি হ্রাস পায়। PE-কাঠের প্লাস্টিকের কম্পোজিটগুলি প্রক্রিয়াকরণের অবস্থার জন্য অত্যন্ত সংবেদনশীল; ব্যারেল বা ডাই-এর অত্যধিক স্থানীয় তাপমাত্রা, কাঁচামালের অবশিষ্ট আর্দ্রতা এবং উচ্চ তাপমাত্রায় কাঠের গুঁড়ো কার্বনাইজেশনের দিকে বিশেষ মনোযোগ দিতে হবে। এই জাতীয় সমস্যাগুলি পণ্যের পৃষ্ঠে চারের দাগ, বিবর্ণতা বা এমনকি যান্ত্রিক বৈশিষ্ট্যগুলির অবক্ষয় হতে পারে। ফলস্বরূপ, প্রকৃত উৎপাদনে, উপাদানের তাপমাত্রা অবশ্যই কঠোরভাবে নিয়ন্ত্রণ করতে হবে, সর্বোচ্চ তাপমাত্রা 185 ডিগ্রি সেলসিয়াসের বেশি না হওয়া উচিত।
I. PE-WPC এক্সট্রুশন টেম্পারেচার কার্ভ (পেলেটাইজিং স্টেজ + প্রোফাইল ফর্মিং স্টেজ)
① সমান্তরাল ডবল গ্রানুলেশন (PE কাঠ দানাদার, একই-দিক সমান্তরাল ডবল)
প্রকৃত উৎপাদনে, কাঠের পাউডার সামগ্রী, জালের আকার এবং এইচডিপিই গলিত প্রবাহ সূচকের মতো কাঁচামালের পরামিতিগুলির উপর ভিত্তি করে তাপমাত্রা সূক্ষ্ম-সুরক্ষিত হওয়া উচিত: কাঠের গুঁড়ো সংযোজন অনুপাত যত বেশি হবে, প্রক্রিয়াকরণের অসুবিধা তত বেশি হবে, স্থানীয় তাপ সঞ্চয় রোধ করতে প্লাস্টিকাইজেশন পর্যায়ে তাপমাত্রা স্থিতিশীলতার নিবিড় পর্যবেক্ষণের প্রয়োজন; যখন কাঠের গুঁড়া জালের আকার সূক্ষ্ম হয়, তখন নির্দিষ্ট পৃষ্ঠের ক্ষেত্রফল বৃদ্ধি পায়, যা কার্বনাইজেশনের সম্ভাবনা বেশি করে, যার জন্য সমজাতীয়করণ পর্যায়ে তাপমাত্রা পরিসীমা যথাযথ হ্রাস করা প্রয়োজন। উপরন্তু, ফ্ল্যাট ডবল গ্রানুলেশন পর্যায়ে জল সরবরাহ নিয়ন্ত্রণ কাঁচামাল প্রাক-চিকিত্সা পর্ব থেকে প্রয়োগ করা আবশ্যক; গাছের মধ্যে কাঠের গুঁড়া প্রবেশ করার পরে, এর আর্দ্রতার পরিমাণ অবশ্যই পরীক্ষা করা উচিত এবং যদি এটি 5% এর বেশি হয় তবে শুকানোর চিকিত্সা করা উচিত; অন্যথায়, এক্সট্রুডার ব্যারেলে প্রবেশ করা আর্দ্রতা উচ্চ তাপমাত্রার অধীনে বাষ্পের বুদবুদ তৈরি করতে পারে, যা দানাদার অভিন্নতাকে আপস করতে পারে এবং পরবর্তী এক্সট্রুশন ছাঁচনির্মাণের সময় চূড়ান্ত এক্সট্রুড পণ্যগুলিতে অভ্যন্তরীণ ছিদ্র ত্রুটির কারণ হতে পারে।
ফিডিং পোর্ট থেকে মাথা পর্যন্ত সিলিন্ডারের দৈর্ঘ্য, প্রতি °C
|
সেক্টর |
জোন 1 (সংযোজন) |
জোন 2 |
জোন 3 |
জোন 4-6 |
জোন 7-8 |
জোন 9 |
মাথা মারা |
|
সেটিং |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
প্রধান পয়েন্ট:
কাঠের গুঁড়া অকালে নরম হয়ে যাওয়া এবং স্ক্রু রডের সাথে লেগে থাকা রোধ করার জন্য খাওয়ানোর অংশটি খুব বেশি সেট করবেন না, যার ফলে ব্রিজিং বা রড আটকে যেতে পারে।
· জোন 3-5 প্রাথমিক মিশ্রণ বিভাগ গঠন করে, যেখানে তাপমাত্রা ধীরে ধীরে বৃদ্ধি পায়;
· গলানো শিয়ার জোনে তাপমাত্রা বৃদ্ধি কমাতে অগ্রভাগের মাথাটি সামান্য নিচু করুন;
· গলে যাওয়া তাপমাত্রা বর্ধিত সময়ের জন্য 185 ডিগ্রি সেলসিয়াসের বেশি হওয়া উচিত নয়; অন্যথায়, কাঠের তন্তুগুলি দ্রুত কার্বনাইজেশনের মধ্য দিয়ে যাবে, যার ফলে কালো দাগ দেখা দেবে এবং একটি তীব্র তামাকের মতো গন্ধ হবে।
② ফর্মিং মেশিন (কানিকাল টুইন-স্ক্রু SJSZ বা সিঙ্গেল-স্ক্রু, কাঠ-প্লাস্টিকের বৃক্ষ ব্যবহার করে ডেকিং/প্রোফাইল বের করার জন্য)
শঙ্কুযুক্ত টুইন স্ক্রু এক্সট্রুডার তাপমাত্রা পরামিতি টেবিল
|
পরামিতি প্রকার |
লোডিং বিভাগ (ইউনিট: °সে) |
কম্প্রেশন পরিসীমা (একক: °C) |
নিষ্কাশন বিভাগ (একক: °সে) |
পরিমাপ পরিসীমা (একক: °সে) |
মাথার তাপমাত্রা (একক: °সে) |
ছাঁচের তাপমাত্রা (একক: °সে) |
পরিমাপ করা গলিত তাপমাত্রা (একক: °সে) |
|
তাপমাত্রা সেট করুন |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
একক-স্ক্রু এক্সট্রুশনের জন্য তাপমাত্রা প্যারামিটার টেবিল (কো-এক্সট্রুডেড সারফেস লেয়ার / সাধারণ প্রোফাইল)
|
পরামিতি বিভাগ |
লোডিং বিভাগ (ইউনিট: °সে) |
কম্প্রেশন পরিসীমা (একক: °C) |
পরিমাপ পরিসীমা (একক: °সে) |
মাথার তাপমাত্রা (একক: °সে) |
ছাঁচের তাপমাত্রা (একক: °সে) |
|
মান সেট করুন |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ তাপমাত্রা অপারেশন নীতি
1. তাপমাত্রা সেট করা গলে প্রকৃত তাপমাত্রার সমান নয়; গলিত তাপমাত্রার প্রকৃত পরিমাপ করার জন্য একটি গলিত প্রোব ব্যবহার করা অপরিহার্য। স্ক্রু শিয়ার দ্বারা সৃষ্ট তাপ উত্পাদনের কারণে, পরিমাপ করা গলিত তাপমাত্রা সাধারণত সেট তাপমাত্রা 5-12 ডিগ্রি সেলসিয়াস অতিক্রম করে।
2. নিষ্কাশন বিভাগে তাপমাত্রা খুব বেশি সেট করা উচিত নয়। এই অঞ্চলে, কাঠের গুঁড়ার মধ্যে শোষিত জলীয় বাষ্প এবং কম-আণবিক-ওজন উদ্বায়ীগুলি প্রচুর পরিমাণে নির্গত হয়; যদি এই অঞ্চলের তাপমাত্রা অত্যধিক বেশি হয়, তাহলে গ্যাসগুলি গলিত উপাদান থেকে অবিচ্ছিন্নভাবে পালাতে ব্যর্থ হতে পারে, যা সহজেই গলে ফেনা তৈরি করতে পারে এবং কাঠের গুঁড়া পৃষ্ঠের তাপীয় অবক্ষয় ঘটায়, যার ফলে কার্বনাইজেশন হয়।
3. ছাঁচের তাপমাত্রা মিটারিং বিভাগের তাপমাত্রার চেয়ে সামান্য বেশি হওয়া উচিত যাতে গলিত উপাদানটি ছাঁচের গহ্বরে প্রবেশ করার পরে যথেষ্ট প্রবাহযোগ্যতা বজায় রাখে, যার ফলে মসৃণ ভরাট এবং ছাঁচনির্মাণ সহজতর হয় এবং অপর্যাপ্ত প্রবাহযোগ্যতার কারণে পণ্যের পৃষ্ঠে পিটিং ত্রুটির গঠন হ্রাস করে; যাইহোক, ছাঁচের তাপমাত্রা অত্যধিক বেশি হওয়া উচিত নয়, কারণ একটি অত্যধিক উচ্চ ছাঁচের তাপমাত্রা গলিত উপাদানের পৃষ্ঠের স্তরের শীতল হওয়ার হারকে কমিয়ে দেবে, যা ছাঁচের পৃষ্ঠে উপাদানের আনুগত্যের দিকে পরিচালিত করবে (ছাঁচে লেগে থাকা), এবং সম্ভাব্যভাবে সেই জায়গাগুলিতে যেখানে উপাদানটি বর্ধিত সময়ের জন্য থাকে সেখানে উপাদান জমে এবং ঝলসানো চিহ্ন তৈরি করে।
সম্পর্কিত খবর
- রাবার সোকার সেচ পাইপ বনাম ঐতিহ্যবাহী সেচ টিউবের সুবিধা
- Yongte কি WPC ডেকিং প্ল্যান্টের জন্য টার্নকি প্রকল্প পরিষেবা সরবরাহ করতে পারে?
- 200x50mm পুনর্ব্যবহৃত সলিড প্লাস্টিক কাঠের মেশিন সফলভাবে পরীক্ষা করা হয়েছে
- সহ-এক্সট্রুশন সহ Yongte WPC কলাম তৈরির মেশিন সফলভাবে পরীক্ষা করা হয়েছে
- কিভাবে প্লাস্টিক ফিল্ম বর্জ্য কাঠ-প্লাস্টিক কম্পোজিট (WPC) পণ্য উত্পাদন করতে ব্যবহার করা যেতে পারে?
- রাবার ফোমেড জল-ভেদ্য পাইপ জন্য আবেদন
আমাকে একটি বার্তা ছেড়ে দিন