WPC গ্রানুলেটর এক্সট্রুডার অপারেশনের সময় স্ক্রু আকস্মিক ফাটলের কারণ
WPC গ্রানুলেটর এক্সট্রুডার অপারেশনের সময় স্ক্রু আকস্মিক ফাটলের কারণ
সমান্তরাল টুইন-স্ক্রু থ্রেডেড ব্লক (কম্প্রেশন ব্লক/ট্রান্সপোর্টেশন ব্লক) অপারেশনের সময় আকস্মিক ফ্র্যাকচারের কারণ
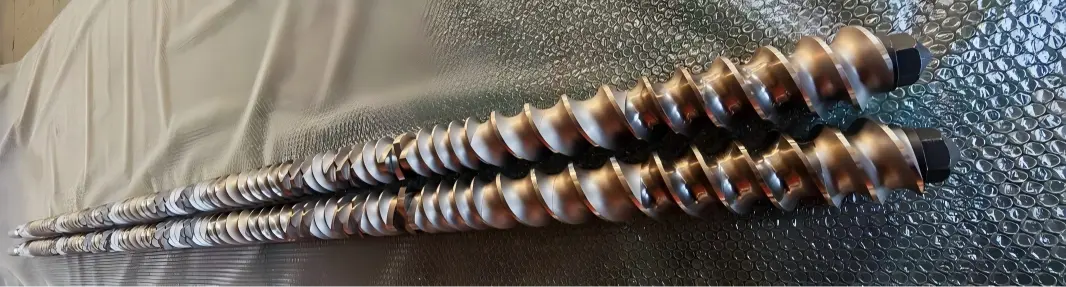
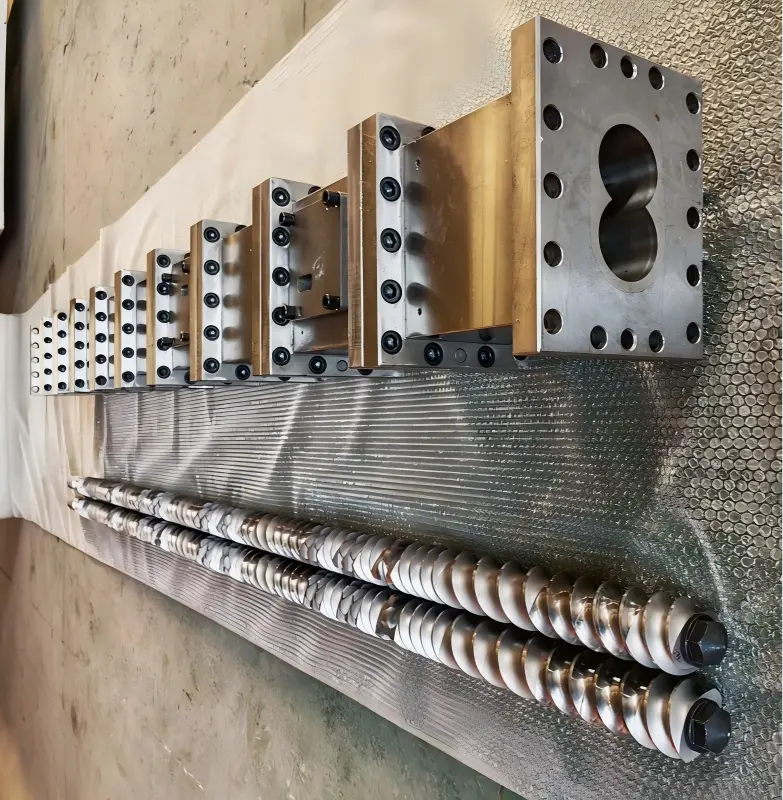
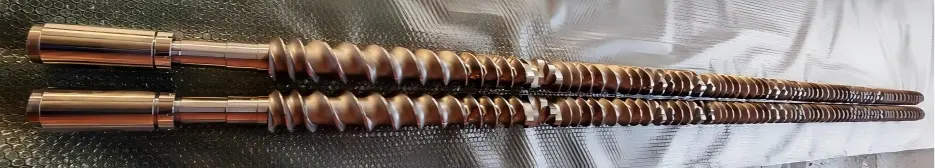
Yongte WPC গ্রানুলেশন এক্সট্রুডার একটি সমান্তরাল টুইন-স্ক্রু এক্সট্রুডার দিয়ে সজ্জিত, যার মধ্যে স্ক্রুগুলি একটি কেন্দ্রীয় শ্যাফ্ট এবং মডুলার থ্রেডেড ব্লক নিয়ে গঠিত। নির্বাচিত থ্রেডেড ব্লক উপকরণ WR4 বা WR7, যা চমৎকার পরিধান এবং জারা প্রতিরোধের প্রদান করে; তদনুসারে, স্ক্রুগুলি এই অপারেটিং অবস্থার অধীনে অসামান্য স্থায়িত্ব প্রদর্শন করে। উৎপাদনের সময়, তবে, থ্রেডেড ব্লকগুলি ক্রমাগত মিলিত শিয়ারিং, কম্প্রেশন এবং ঘর্ষণ চাপের শিকার হয়। যদি এই প্রক্রিয়াগুলিতে কোনও অস্বাভাবিকতা দেখা দেয় তবে এটি থ্রেডেড ব্লকগুলিতে হঠাৎ ফ্র্যাকচার ব্যর্থতা প্ররোচিত করতে পারে, যা সরাসরি উত্পাদন লাইন বন্ধ করে দেয় এবং এর ফলে এন্টারপ্রাইজের জন্য যথেষ্ট ডাউনটাইম ক্ষতি এবং রক্ষণাবেক্ষণ খরচ হয়। নিম্নলিখিত বিভাগগুলি সমান্তরাল টুইন-স্ক্রু এক্সট্রুডারগুলির থ্রেডেড ব্লকগুলিতে আকস্মিক ফ্র্যাকচার ব্যর্থতার সম্ভাব্য কারণগুলি পদ্ধতিগতভাবে বিশ্লেষণ করে।
WPC গ্রানুলেটর এক্সট্রুডার সমান্তরাল ডবল-স্ক্রু থ্রেডেড উপাদানগুলির ফ্র্যাকচার একটি ভঙ্গুর ফ্র্যাকচার মোডকে প্রতিনিধিত্ব করে; এটি কদাচিৎ তাত্ক্ষণিক ওভারলোডের মতো একটি একক কারণের কারণে ঘটে, বরং বস্তুগত ত্রুটি, চাপের ঘনত্ব এবং অপারেশনাল শক লোডের সম্মিলিত প্রভাবের ফলে হয়। এই কারণগুলিকে চারটি প্রধান বিভাগে শ্রেণীবদ্ধ করা যেতে পারে: উপাদান নিজেই, যন্ত্র এবং সমাবেশ প্রক্রিয়া, উত্পাদন এবং অপারেটিং অবস্থা এবং সরঞ্জামের ত্রুটি।
পার্থক্য: ফ্র্যাকচার সাধারণত একটি ভঙ্গুর ফাটল পৃষ্ঠ এবং কোন উল্লেখযোগ্য প্লাস্টিক বিকৃতি সঙ্গে খণ্ডিত টুকরা জড়িত; ধীরে ধীরে পাতলা হওয়া হিসাবে পরিধান; টর্সনাল ব্যর্থতা সাধারণত স্ক্রুটির জন্য অনুমোদিত টর্ক সীমা অতিক্রম করার কারণে ঘটে।
1, উপকরণ এবং তাপ চিকিত্সা ত্রুটি
1. তাপ চিকিত্সা ব্যর্থ হয়েছে
নাইট্রাইডেড স্তরটি খুব পুরু, যার ফলে উচ্চ ভঙ্গুরতা হয়; বেস উপাদান যথেষ্ট টেম্পারিং অভাব, অবশিষ্ট অভ্যন্তরীণ চাপ ছেড়ে; অপারেটিং তাপের সংস্পর্শে আসার পরে, এই চাপগুলি মুক্তি পায়, যার ফলে সরাসরি ফ্র্যাকচার হয়;
ফাটল নিভানো: ফাঁকা নির্বাপন প্রক্রিয়ার সময় মাইক্রো-ফাটল তৈরি হয়েছিল; কারখানা পরিদর্শনের সময় এই ফাটলগুলি সনাক্ত করা যায়নি, তবে তারা অপারেশনের সময় প্রচারিত হয়েছিল, যা একটি তাত্ক্ষণিক ফ্র্যাকচারের দিকে পরিচালিত করেছিল।
2. কাঁচামালের অন্তর্ভুক্তি, ছিদ্র, বা গহ্বর: নকল বা ঢালাই অংশে অভ্যন্তরীণ অন্তর্ভুক্তি বা সংকোচন গহ্বর অন্তর্নিহিত ত্রুটিগুলি গঠন করে। স্বাভাবিক অপারেটিং অবস্থার অধীনে, চাপ এই ত্রুটিযুক্ত সাইটগুলিতে কেন্দ্রীভূত হয়; যেকোনো ওঠানামা এই ত্রুটিগুলিকে তাত্ক্ষণিকভাবে ফেটে যেতে পারে।
3. ভুল উপাদান নির্বাচন: একটি উচ্চ-ফিলার (ফাইবারগ্লাস, ক্যালসিয়াম কার্বনেট, কার্বন ব্ল্যাক) ফর্মুলেশন ভুলভাবে সাধারণ নাইট্রাইডেড স্টিলের সাথে ব্যবহার করা হয়েছিল; মলিবডেনাম ছাড়াই হট-ওয়ার্ক ইস্পাতে একটি উচ্চ-জারা প্রতিরোধের ফর্মুলেশন প্রয়োগ করা হয়েছিল, যার ফলে স্তরটির ক্ষয় হয় এবং মাইক্রো-ফাটল তৈরি হয়।
Yongte WPC গ্রানুলেশন এক্সট্রুডার উচ্চ মানের স্ক্রু এবং ব্যারেল সজ্জিত করে, তাই উপকরণ এবং তাপ চিকিত্সা ত্রুটির কারণে এটি ক্ষতি করবে না। আমাদের স্ক্রু উপাদান হল WR4, WR4 হল একটি উচ্চ-পারফরম্যান্স পরিধান-প্রতিরোধী খাদ উপাদান, যা প্রধানত শিল্প সরঞ্জামের মূল উপাদান তৈরিতে ব্যবহৃত হয়, বিশেষ করে টুইন-স্ক্রু এক্সট্রুডার, মিশ্রণ উপাদান এবং অন্যান্য ক্ষেত্রে। উপরন্তু, WR4 পৃষ্ঠের নাইট্রাইডিং বা টাংস্টেন কার্বাইড স্প্রে করার প্রক্রিয়ার মাধ্যমে পৃষ্ঠের বৈশিষ্ট্যগুলিকে আরও শক্তিশালী করতে পারে যাতে HV1200~1500 পর্যন্ত কঠোরতা সহ 0.1~0.3mm বেধের পরিধান-প্রতিরোধী স্তর তৈরি করা যায়, যা উচ্চ কঠোরতা ফিলার (যেমন কোয়ার্টজ পাউডার এবং পাউডার পাউডার) ধারণকারী কাঁচামাল প্রক্রিয়াকরণের জন্য উপযুক্ত।
2、যান্ত্রিক সমাবেশ এবং কাঠামোগত চাপ বিশ্লেষণ
1. অত্যধিক অক্ষীয় প্রিলোড: থ্রেডেড ব্লক একটি লকিং বাদাম দ্বারা সুরক্ষিত হয়; প্রিলোড খুব বেশি সেট করা হলে, থ্রেডেড ব্লক ক্রমাগত উচ্চ স্ট্যাটিক চাপের শিকার হয়; গরম করার পরে, তাপীয় সম্প্রসারণ প্রভাব এই অবস্থার উপর চাপ দেয়, যার ফলে অভ্যন্তরীণ সংকোচনমূলক চাপ উপাদানের ফ্র্যাকচার সীমা অতিক্রম করে।
যমজ স্ক্রুগুলির মধ্যে অক্ষীয় ক্লিয়ারেন্সটি গুরুত্বপূর্ণ: যদি ক্লিয়ারেন্স খুব ছোট হয়, তবে তাপের কারণে স্ক্রুগুলি প্রসারিত হবে, যার ফলে থ্রেডযুক্ত ব্লকগুলির শেষ মুখগুলি সংকুচিত এবং ফ্র্যাকচার হবে।
2. কীওয়ে/ইনার হোল স্ট্রেস কনসেন্ট্রেশন: ভিতরের হোল কীওয়ের তীক্ষ্ণ কোণ বা অত্যধিক ছোট ফিললেটগুলি স্ট্রেস কনসেনট্রেশন পয়েন্ট গঠন করে; একটি অত্যধিক টাইট কী ফিট কীওয়ের খাঁজে মাইক্রো-ফাটল সৃষ্টি করতে পারে, যা পরবর্তীতে প্রচার করতে থাকে।
3. থ্রেডযুক্ত মিলন পৃষ্ঠটি অসম বা বিদেশী বস্তু ধারণ করে; শেষ পৃষ্ঠে burrs, লোহার চিপ, বা উপাদান ধ্বংসাবশেষ থাকতে পারে; সমাবেশের পরে, স্থানীয় বিন্দুর যোগাযোগ শেষ পৃষ্ঠে ঘটে, যার ফলে অপারেশনের সময় স্থানীয় উচ্চ চাপ সৃষ্টি হয়, যা যোগাযোগের পয়েন্টগুলিতে ক্র্যাকিং হতে পারে।
4. দুর্বল স্ক্রু প্রান্তিককরণ (দুটি স্ক্রু মধ্যে অ-বৃত্তাকারতা); কাপলিং বা ভারবহন হাউজিং উপর পরিধান; দুটি সমান্তরাল স্ক্রু মধ্যে অত্যধিক সমক্ষীয়তা বিচ্যুতি; থ্রেডেড ব্লকগুলি পর্যায়ক্রমিক পর্যায়ক্রমে নমন চাপের শিকার হয়, যার ফলে ক্লান্তি ফ্র্যাকচার হয়।
3, প্রক্রিয়া অপারেটিং অবস্থার প্রভাব (তাত্ক্ষণিক লোড ট্রিগারিং ফ্র্যাকচার)
1. কোল্ড-স্টার্ট / ম্যাটেরিয়াল ব্লকেজ-প্ররোচিত হার্ড-স্টার্ট: ব্যারেলের ভিতরের উপাদানটি ঠান্ডা হয়ে শক্ত হয়ে যাওয়ার সাথে সাথে স্ক্রুটি জোরপূর্বক শুরু করা হয়, যার ফলে একটি তাত্ক্ষণিক টর্ক হয় যা রেটেড টর্ককে ছাড়িয়ে যায়; এটি একটি দুর্দান্ত প্রভাব লোড তৈরি করে যা সরাসরি স্ক্রু ব্লকটি ভেঙে দেয় - সাইটের সম্মুখীন হওয়া সবচেয়ে সাধারণ দুর্ঘটনার পরিস্থিতি।
2. ব্যারেলে প্রবেশ করা বিদেশী বস্তু (যেমন, শক্ত ধাতব বস্তু); বাদাম, গ্যাসকেট, স্ক্রু শেভিং বা ধাতব সরঞ্জামগুলি হপারের মধ্যে পড়ে এবং থ্রেডেড ব্লক এবং ব্যারেলের মধ্যে আটকে যায়, যা একটি ক্ষণস্থায়ী সংকোচনের প্রভাব তৈরি করে।
3. স্থানীয় অত্যধিক উত্তাপ এবং তাপীয় চাপের আকস্মিক পরিবর্তন: স্থানীয় তাপমাত্রা তীব্রভাবে বৃদ্ধি পায় এবং তারপর দ্রুত হ্রাস পায়; এই পর্যায়ক্রমে তাপীয় সাইক্লিং তাপীয় শক ফাটলকে প্ররোচিত করে; বিশেষত নাইট্রাইডেড উপাদানগুলির জন্য, তাদের তাপীয় শক প্রতিরোধ ক্ষমতা কম।
4. অত্যধিক উপাদান ভরাট বা আকস্মিক চাপের পরিবর্তন, ফিডের হারে তীব্র বৃদ্ধি, বা অবরুদ্ধ নিষ্কাশন পোর্ট তাত্ক্ষণিকভাবে মাথার চাপকে স্পাইক করতে পারে, থ্রেডেড ব্লককে উল্লেখযোগ্য পরিধি এবং অক্ষীয় শক্তির সাপেক্ষে।
4, ক্লান্তি ক্ষতি পুঞ্জীভূত হওয়া (পূর্বে বিদ্যমান লুকানো ফাটল, হঠাৎ শুরু)
থ্রেডেড উপাদানটি একটি বর্ধিত সময়ের জন্য পর্যায়ক্রমে টর্ক এবং বিকল্প চাপের শিকার হয়, যার ফলে এর পৃষ্ঠে মাইক্রোক্র্যাকগুলি ধীরে ধীরে বংশবিস্তার করে; এই ক্ষতিগুলো খালি চোখে দেখা যায় না। যাইহোক, যখন ফাটলগুলি একটি গুরুতর আকারে পৌঁছায়, তারা হঠাৎ কোনও পূর্ব সতর্কতা ছাড়াই প্রচার করে, "হঠাৎ ব্যর্থ" এর চেহারা দেয়।
দ্রুত অন-সাইট পরিদর্শন পদ্ধতি (ফ্র্যাকচার পৃষ্ঠের চাক্ষুষ পরিদর্শন)
· ফ্র্যাকচার পৃষ্ঠটি পুরানো ফাটল এবং একটি শেলের মতো প্যাটার্ন প্রদর্শন করে: ক্লান্তি ফ্র্যাকচার (দীর্ঘমেয়াদী বিকল্প চাপের ফলে, তাত্ক্ষণিক প্রভাব নয়)।
· ভঙ্গুর দানা সহ সমতল এবং উজ্জ্বল আড়াআড়ি অংশ: নাইট্রাইডেড স্তরে তাপ চিকিত্সা-জনিত ভঙ্গুরতা / ক্র্যাকিং
· ফ্র্যাকচার পৃষ্ঠ সংকোচনমূলক বিকৃতি এবং ধাতব স্ক্র্যাচ প্রদর্শন করে; বিদেশী বস্তুর প্রতিবন্ধকতা-প্ররোচিত ফ্র্যাকচার।
· ফ্র্যাকচারটি অভ্যন্তরীণ গর্ত কীওয়ে অবস্থানে উদ্ভূত হয়: কীওয়ে স্ট্রেস ঘনত্ব
সংশ্লিষ্ট প্রতিরোধমূলক ব্যবস্থা
1. উপাদান সংগ্রহ পরিদর্শন: নন-ডিস্ট্রাকটিভ টেস্টিং এবং ফোরজিংসে কঠোরতা পরীক্ষা করা; উপাদান যোগ্যতা রিপোর্ট যাচাই; ভঙ্গুর নাইট্রাইড স্তর গঠন রোধ করতে নাইট্রাইড উপাদানগুলির জন্য নাইট্রাইডিং স্তরের গভীরতা নিয়ন্ত্রণ করুন।
2. সমাবেশ: অক্ষীয় প্রিলোডকে কঠোরভাবে নিয়ন্ত্রণ করুন এবং স্ক্রুটির সমাক্ষতা যাচাই করুন; শেষ পৃষ্ঠটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করুন এবং ধাপের প্রান্তগুলি বৃত্তাকার করুন।
3. অপারেটিং পদ্ধতি: জোর করে চিলার শুরু করবেন না; ড্রাইভটি পরিচালনা করার আগে অবরুদ্ধ উপাদানটি গলে যাওয়ার জন্য যথেষ্ট পরিমাণে উত্তপ্ত হয়েছে তা নিশ্চিত করুন; লোহা অপসারণের জন্য একটি হপার চুম্বক ইনস্টল করুন।
4. দৈনিক পরিদর্শন: প্রধান ইউনিটের টর্ক এবং মাথার চাপের ওঠানামা নিরীক্ষণ করুন; অক্ষীয় স্থানচ্যুতি রোধ করতে থ্রাস্ট বিয়ারিংয়ের নিয়মিত পরিদর্শন করুন।
সম্পর্কিত খবর
- দরজার ফ্রেমের এক সেটের জন্য কয়টি ছাঁচ প্রয়োজন?
- পুনর্ব্যবহৃত প্লাস্টিক এক্সট্রুশনের জন্য ইন্টিগ্রেটেড অ্যান্টি-ব্রিজিং ফিডিং সিস্টেম
- ইয়ংটে রাবার ফোম মাইক্রোপোরাস সিপেজ পাইপ উত্পাদন লাইন ভারতীয় গ্রাহকের জন্য সফলভাবে চালু হয়েছে
- রাবার সোকার সেচ পাইপ বনাম ঐতিহ্যবাহী সেচ টিউবের সুবিধা
- Yongte কি WPC ডেকিং প্ল্যান্টের জন্য টার্নকি প্রকল্প পরিষেবা সরবরাহ করতে পারে?
- 200x50mm পুনর্ব্যবহৃত সলিড প্লাস্টিক কাঠের মেশিন সফলভাবে পরীক্ষা করা হয়েছে
আমাকে একটি বার্তা ছেড়ে দিন


সংবাদ সুপারিশ