WPC Pelletizing মেশিনের জন্য Disassembly এবং সমাবেশ সমান্তরাল ডবল স্ক্রু
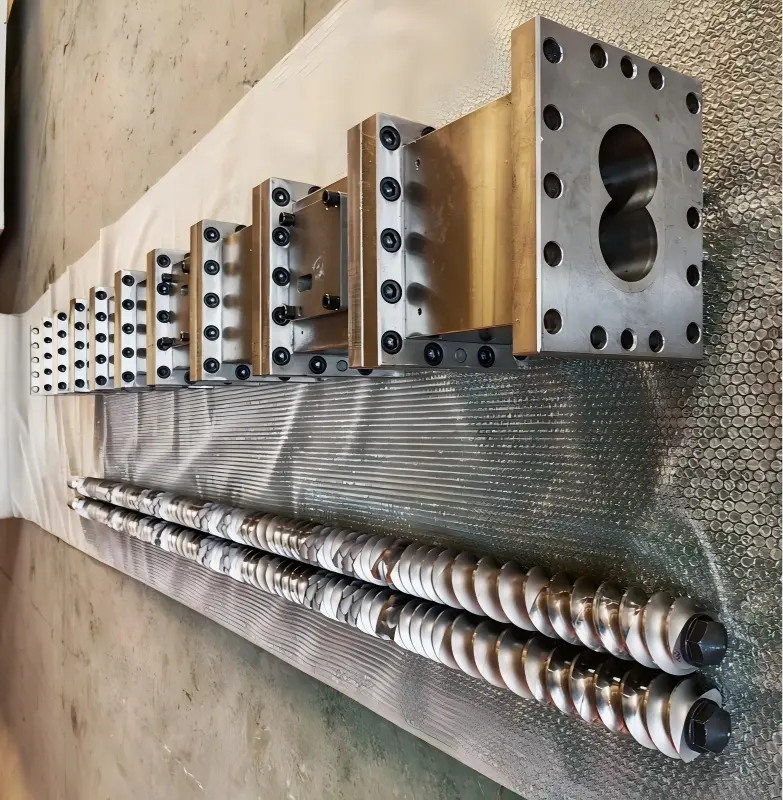
SH75 সমান্তরাল ডাবল-স্ক্রু বিচ্ছিন্নকরণ এবং সমাবেশ গাইড
ডাব্লুপিসি পেলেটাইজিং মেশিনের অপারেশন চলাকালীন, স্ক্রু এবং সিলিন্ডার সমাবেশে পরিধানের কারণে রক্ষণাবেক্ষণের প্রয়োজন হলে, ব্যবহারকারীকে এই উপাদানগুলিকে বিচ্ছিন্ন এবং পুনরায় একত্রিত করতে হবে। SH75 মডুলার ফ্ল্যাট টুইন-স্ক্রু মেশিনের জন্য বিচ্ছিন্নকরণ এবং সমাবেশ পদ্ধতি অবশ্যই নির্ধারিত অপারেটিং পদ্ধতির সাথে কঠোরভাবে সম্পন্ন করা উচিত; এই অপারেশনগুলির সাথে জড়িত সমস্ত কর্মীকে আগে থেকেই অপারেটিং স্পেসিফিকেশনগুলির সাথে নিজেদের পরিচিত করা উচিত এবং অনুপযুক্ত অপারেশনের ফলে নিরাপত্তা দুর্ঘটনা বা সরঞ্জামের ক্ষতি রোধ করতে যথাযথ সুরক্ষামূলক ব্যবস্থা গ্রহণ করা উচিত। Yongte ইঞ্জিনিয়ারিং টিম দ্বারা প্রদত্ত ফ্ল্যাট টুইন-স্ক্রু মেশিন ডিসঅ্যাসেম্বলি এবং অ্যাসেম্বলি গাইডটি শুধুমাত্র অপারেটরদের জন্য একটি রেফারেন্স হিসাবে তৈরি করা হয়েছে।
এর জন্য প্রযোজ্য: Yongte WPC Pelletizing SH75 সমান্তরাল ডাবল-স্ক্রু এক্সট্রুডার – বিল্ডিং-ব্লক-স্টাইলের সমান্তরাল ডাবল-স্ক্রু থ্রেডেড উপাদান (কনভেয়িং ব্লক, ন্যেডিং ব্লক, শিয়ারিং ব্লক)। এই উপাদানগুলিকে অবশ্যই জোড়ায় জোড়ায় বাম এবং ডান স্ক্রুগুলির সাথে সঠিকভাবে পর্যায়ক্রমে পরিচালনা করতে হবে যাতে সমাবেশের সময় দুটি স্ক্রুর মধ্যে সঠিক পর্যায় সম্পর্ক নিশ্চিত করা যায়, যার ফলে ফেজ বিচ্যুতির কারণে উপাদানগুলির হস্তক্ষেপ বা অস্বাভাবিক সরঞ্জামের ক্রিয়াকলাপ রোধ করা যায়।
কোনো অপারেশন শুরু করার আগে, LOTO (লকআউট/ট্যাগআউট) পদ্ধতি অবশ্যই কঠোরভাবে অনুসরণ করতে হবে: সমস্ত শক্তির উত্স অবশ্যই সংযোগ বিচ্ছিন্ন করতে হবে এবং এটি নিশ্চিত করতে হবে যে দুর্ঘটনাজনিত স্টার্টআপের কারণে ব্যক্তিগত আঘাত বা সরঞ্জামের ক্ষতি রোধ করতে সরঞ্জামগুলি সম্পূর্ণরূপে বন্ধ করা হয়েছে।
1, প্রস্তুতি
1. সরঞ্জাম এবং ভোগ্য সামগ্রী
· বিশেষ-উদ্দেশ্য স্ক্রু নিষ্কাশন সরঞ্জাম, হাইড্রোলিক টানানোর যন্ত্র/প্রেস, তামার রড, তামার বেলচা, তামার তারের বুরুশ, কাঠের হাতুড়ি (স্টিলের হাতুড়ি দিয়ে থ্রেডেড ব্লক কাজের পৃষ্ঠে সরাসরি আঘাত করা নিষিদ্ধ)
· টর্ক রেঞ্চ, হেক্স কী, উচ্চ-তাপমাত্রা অ্যান্টি-স্টিকিং গ্রীস (মলিবডেনাম ডিসালফাইড উচ্চ-তাপমাত্রা লুব্রিকেটিং গ্রীস), মার্কার পেন, উচ্চ-তাপমাত্রা প্রতিরোধী গ্লাভস, পরিষ্কার কাঠের ব্লক / রাবার প্যাড
· ক্লিনিং এজেন্ট, সংকুচিত বাতাস, প্রতিরক্ষামূলক গগলস
2. শাটডাউন প্রি-অপারেশন (ব্যারেল থেকে স্ক্রু প্রত্যাহার করার আগে)
1. মেশিনটি বন্ধ করার আগে, ক্লিনিং এজেন্ট ব্যবহার করে এটি পুঙ্খানুপুঙ্খভাবে পরিষ্কার করুন এবং ট্যাঙ্ক থেকে সমস্ত উপাদান নিষ্কাশন করার চেষ্টা করুন।
2. একটি নিরাপদ তাপমাত্রায় শীতল করুন; বিদ্যুৎ সরবরাহ সংযোগ বিচ্ছিন্ন করুন, একটি সতর্কতা চিহ্ন রাখুন এবং এলাকাটি লক করুন; গরম করা, খাওয়ানো এবং ভ্যাকুয়াম সিস্টেম বন্ধ করুন।
3. মেশিন হেড ডাই, মাল্টি-হোল প্লেট, হিটিং কয়েল, থার্মোকল, ভ্যাকুয়াম কভার প্লেট এবং ফিডিং পোর্ট সরান।
4. স্ক্রু ব্যারেলের সেগমেন্টেড ফ্ল্যাঞ্জ বোল্টগুলি আলগা করুন; সম্পূর্ণ টুইন-স্ক্রু সমাবেশ বের করার জন্য প্রস্তুত করুন।
2, সম্পূর্ণ স্ক্রু প্রত্যাহার (প্রাক-প্রক্রিয়া)
1. রিডাকশন গিয়ারবক্সের আউটপুট-এন্ড কাপলিং সংযোগ বিচ্ছিন্ন করুন; বাম এবং ডান স্ক্রু এবং স্প্লাইনের ফেজ চিহ্নিত করুন (এটি ক্ষতিকারক উপাদান থেকে ভুল ইনস্টলেশন ফেজ প্রতিরোধ করার জন্য গুরুত্বপূর্ণ)।
2. অপারেটিং / হাইড্রোলিক ফিক্সচার: অনুভূমিকভাবে দুটি স্ক্রু প্রত্যাহার সিঙ্ক্রোনাইজ করুন; নিশ্চিত করুন যে উভয় স্ক্রু সমান্তরাল এনগেজমেন্টে থাকে – জোর করে একপাশে টানবেন না।
3. এটি একটি কাঠের ব্লকে রাখুন; স্ক্রুটিকে সাসপেন্ড করে রাখুন যাতে এটি সরাসরি মাটির সংস্পর্শে না আসে, যা থ্রেড প্রোফাইলের ক্ষতি করতে পারে।
4. গরম থাকা অবস্থায় সামগ্রী পরিষ্কার করুন: কার্বাইড অপসারণ করতে একটি তামার বেলচা এবং তামার ব্রাশ ব্যবহার করুন; যদি উপাদানটি থ্রেডেড ব্লক এবং ম্যান্ড্রেলের মধ্যে আটকে যায়, তবে বিচ্ছিন্ন করার আগে উপাদানটিকে নরম করার জন্য স্থানীয়করণ, অভিন্ন গরম প্রয়োগ করুন; উপাদানটিকে তীব্র স্থানীয় গরম করার জন্য এটি কঠোরভাবে নিষিদ্ধ।
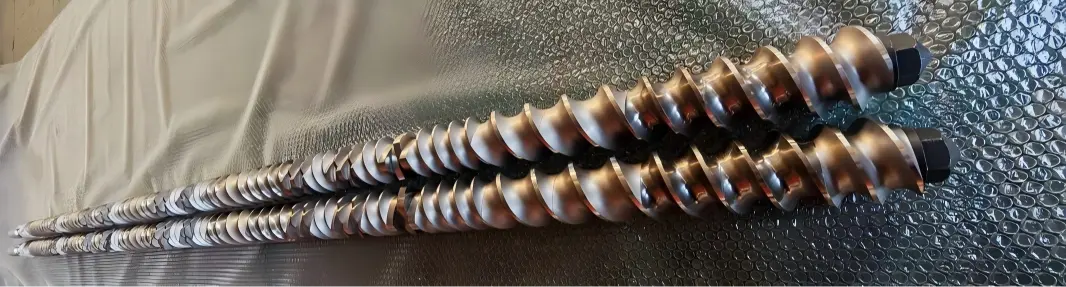
3, থ্রেডেড ব্লক (কম্পোনেন্ট) বিচ্ছিন্ন করার পদ্ধতি (মেশিনের মাথা থেকে রিডাকশন গিয়ারবক্সের শেষের দিকে ক্রমানুসারে বিচ্ছিন্ন করা)
সিকোয়েন্স: ফ্রন্ট লকিং বাদাম → রেডিয়াল রিটেইনিং রিং → থ্রেডেড উপাদানের প্রতিটি সেট
1. সামনের লকিং বাদামটি আলগা করুন (এটি সাধারণত অভ্যন্তরীণভাবে থ্রেড করা হয় - থ্রেডের দিকটি বিপরীত করবেন না); তারপর লকিং বাদাম, থ্রাস্ট ওয়াশার এবং পজিশনিং রিংটি সরিয়ে ফেলুন।
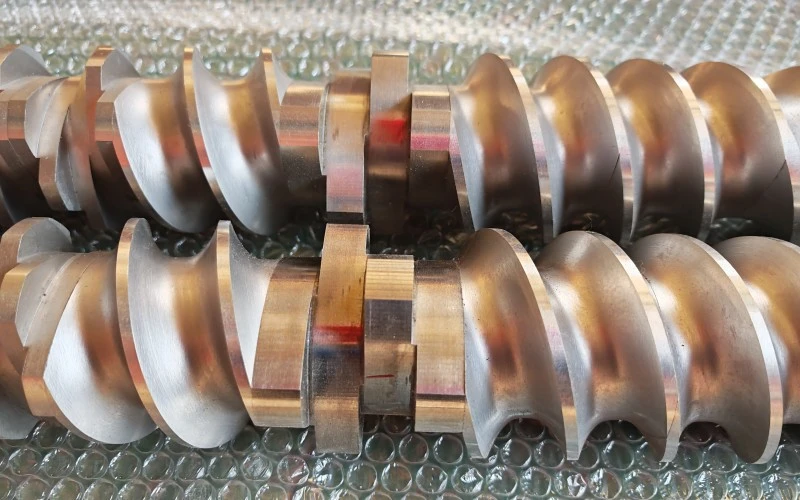
2. গ্রুপ অনুসারে থ্রেডেড ব্লকগুলি সরান, তারপর একই অবস্থান থেকে জোড়া A/B স্ক্রু উপাদানগুলি সরান; একটি মার্কার পেন দিয়ে উপাদানগুলির প্রতিটি গ্রুপকে চিহ্নিত করুন - অবস্থান সংখ্যা নির্দেশ করে + পার্শ্ব (সামনে/পিছনে) + স্ক্রু অভিযোজন (বাম/ডান); অ্যাসেম্বলি সিকোয়েন্স ডায়াগ্রাম নথিভুক্ত করার জন্য একটি ছবি তুলুন।
3. ম্যান্ডরেলে আটকে থাকা থ্রেডেড ব্লক: তামার রডের সাহায্যে অক্ষীয় চাপের জন্য বিশেষ টুলিংয়ের সাথে মিলিত একটি হাইড্রোলিক প্রেস ব্যবহার করুন; একটি কোণে থ্রেডেড পৃষ্ঠকে আঘাত করা বা প্রশ্রয় দেওয়া কঠোরভাবে নিষিদ্ধ; এটি একটি অক্সিসিটিলিন টর্চ ব্যবহার করে উপাদানটির কার্যকারী পৃষ্ঠকে সরাসরি গরম করাও কঠোরভাবে নিষিদ্ধ।
4. সম্পূর্ণ বিচ্ছিন্ন করার পরে: কোর পিনের স্প্লাইন, কোর পিনের বাইরের ব্যাস এবং উপাদানটির অভ্যন্তরীণ স্প্লাইন খাঁজ পরিষ্কার করুন; কোন জমে থাকা কার্বন আমানত বা শক্ত উপাদান অপসারণ; পরিধান, ফাটল বা চিপিংয়ের জন্য স্প্লাইন পরিদর্শন করুন।
5. উপাদান পরিদর্শন: থ্রেড প্রোফাইল এবং এনগেজমেন্ট সারফেস, সেইসাথে পিটিং বা ফাটলগুলির জন্য পরিধানের জন্য পরীক্ষা করুন; অত্যধিক পরিধান সঙ্গে উপাদান অবিলম্বে বাতিল করা হবে; নাকাল বা মেরামত নিষিদ্ধ; এই ধরনের উপাদান মেশিনে পুনরায় লোড করা উচিত নয়.
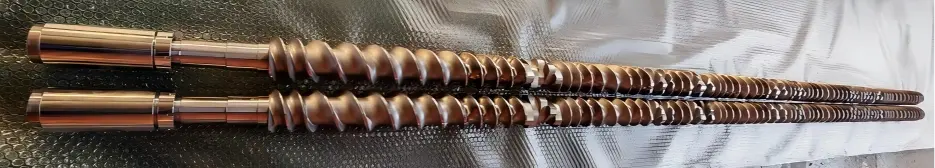
4, থ্রেডেড ব্লক সমাবেশ (গিয়ারবক্সের প্রান্ত থেকে মেশিনের মাথার প্রান্তের দিকে আসল অঙ্কন বা চিহ্ন অনুসারে বিপরীতে একত্রিত করুন)
1. কোর ম্যান্ড্রেল স্প্লাইন এবং কম্পোনেন্টের অভ্যন্তরীণ স্প্লাইন পরিষ্কার করুন; উচ্চ-তাপমাত্রা অ্যান্টি-স্টিকিং গ্রীসের একটি পাতলা স্তর প্রয়োগ করুন (উৎপাদনের সময় কার্বনাইজড উপাদান তৈরি হওয়া রোধ করতে একটি পুরু স্তর প্রয়োগ করবেন না)।
2. চিহ্নিতকরণের ক্রম অনুসারে থ্রেডেড ব্লকগুলিকে ক্রমানুসারে ফিট করুন; এগুলিকে জোড়ায় ইনস্টল করুন, নিশ্চিত করুন যে A এবং B স্ক্রুগুলির ব্যস্ততা পর্যায়গুলি সারিবদ্ধ রয়েছে; নিশ্চিত করুন যে কম্পোনেন্টের শেষের মুখগুলি একে অপরের সাথে কোন ক্লিয়ারেন্স ছাড়াই শক্তভাবে চাপা আছে এবং স্প্লাইনটি পুরোপুরি জায়গায় বসে আছে।
কনভেয়িং ব্লক, ন্যেডিং ব্লক এবং শিয়ারিং ব্লকের একটি নির্দিষ্ট ওরিয়েন্টেশন আছে এবং উল্টো দিকে ইনস্টল করা উচিত নয়; ঘূর্ণন দিক এবং kneading ব্লকের কোণ কঠোরভাবে প্রক্রিয়া আঁকা সঙ্গে মেনে চলতে হবে.
ইনস্টল করা প্রতিটি সেটের জন্য, কোন জ্যামিং বা স্ক্র্যাপিং ছাড়াই মসৃণ ব্যস্ততা নিশ্চিত করতে ম্যানুয়ালি দুটি স্ক্রু ঘুরিয়ে দিন।
3. পজিশনিং রিং এবং থ্রাস্ট ওয়াশার ক্রমানুসারে ইনস্টল করুন, তারপর সামনের প্রান্তের লকিং বাদামটি শক্ত করুন।
4. লকিং বাদামটিকে নির্দিষ্ট টর্কের সাথে আঁটসাঁট করুন (75 Nm; সাধারণত প্রস্তুতকারকের প্রস্তাবিত টর্কটি পড়ুন; 2-3টি পৃথক ধাপে তির্যক প্রি-টাইনিং প্রয়োগ করুন - এটি একবারে শক্ত করবেন না)।
5. সমাবেশ সম্পূর্ণ হওয়ার পরে, ম্যানুয়ালি দুটি স্ক্রু সামঞ্জস্য করুন: কোনও জ্যামিং বা অস্বাভাবিক ঠকঠক শব্দ ছাড়াই মসৃণ, অবিচ্ছিন্ন ঘূর্ণন নিশ্চিত করুন; দুটি স্ক্রুর মধ্যে কোন ধাতব ঘর্ষণ থাকা উচিত নয়।
6. যাচাইকরণ: কম্পোনেন্ট সিকোয়েন্স, ওরিয়েন্টেশন এবং পরিমাণ যাচাই করতে মূল অ্যাসেম্বলি ফটোর সাথে তুলনা করুন।
5, ব্যারেল পুনরায় একত্রিত করা স্ক্রু
1. ব্যারেল অভ্যন্তর পুঙ্খানুপুঙ্খভাবে পরিষ্কার; বুশিং কার্বনাইজড উপাদান মুক্ত কিনা তা নিশ্চিত করুন এবং পরিধানের জন্য বুশিং পরিদর্শন করুন।
2. দুটি স্ক্রু ধ্রুবক ফেজ সঙ্গে meshed থাকে; যখন ব্যারেলটি অনুভূমিকভাবে সিঙ্ক্রোনাইজডভাবে ধাক্কা দেওয়া হয়, তখন প্রতিরোধ অবিলম্বে সনাক্ত করা হয় এবং মেশিনটি অত্যধিক শক্তির অধীনে চালিত করা উচিত নয়।
3. পিছনের কাপলিং মাউন্ট করুন, এটিকে পূর্বে চিহ্নিত স্প্লাইন ফেজের সাথে সারিবদ্ধ করুন এবং সংযোগকারী হাতা এবং অবস্থান পিন সুরক্ষিত করুন।
4. প্রতিটি বিভাগের জন্য ব্যারেল ফ্ল্যাঞ্জগুলি পুনরায় ইনস্টল করুন এবং তির্যক পর্যায়ে ফ্ল্যাঞ্জ বোল্টগুলিকে শক্ত করুন।
5. রিস্টোরেশন হিটিং কয়েল, থার্মোকল, ভ্যাকুয়াম পোর্ট, ফিডিং সেকশন, মেশিন হেড ডাই
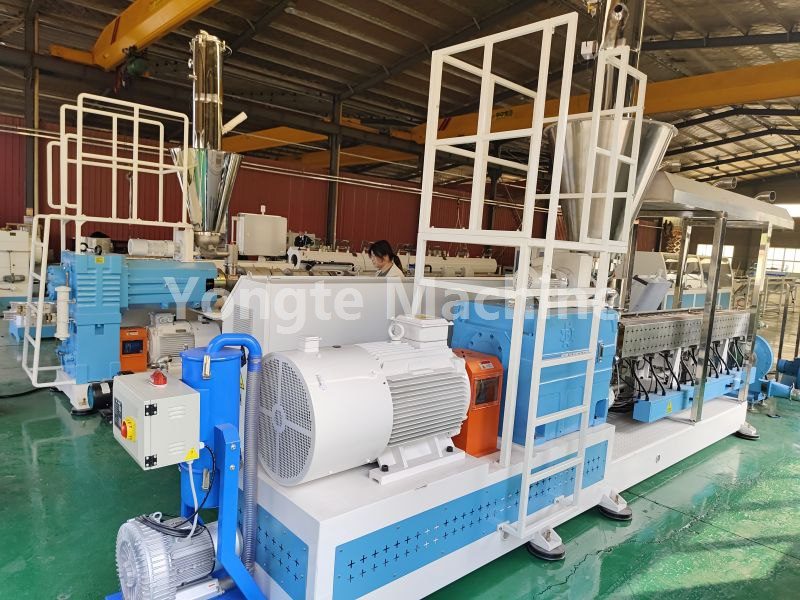
6, টেস্ট রান পরিদর্শন
1. সমস্ত ওয়্যারিং সংযোগ পুনরুদ্ধার করুন, লোটোকে বিচ্ছিন্ন করুন, কয়েকটি বাঁকের জন্য স্বল্প গতিতে শ্যাফ্টটি ম্যানুয়ালি ঘোরান এবং নিশ্চিত করুন যে কোনও অস্বাভাবিক ঘর্ষণ শব্দ নেই।
2. একটি নো-লোড, কম-গতির জগিং পরীক্ষা, বর্তমান এবং কম্পন পর্যবেক্ষণ করুন; যদি কোন অস্বাভাবিকতা সনাক্ত না হয়, তাপমাত্রা বৃদ্ধি; তাপমাত্রা বাড়ানোর পরে, পুনরায় পরিদর্শনের জন্য আরেকটি টার্নটেবল পরীক্ষা করুন (যেহেতু তাপ সম্প্রসারণের কারণে যন্ত্রপাতি জ্যাম হতে পারে)।
3. কম গতির খাওয়ানোর সাথে ট্রায়াল উত্পাদন পরিচালনা করুন; ঘূর্ণন সঁচারক বল এবং চাপ ওঠানামা নিরীক্ষণ; কোন অস্বাভাবিকতা নিশ্চিত করুন।
7. মূল ঝুঁকি এবং দ্বন্দ্ব (75 দ্বৈত উচ্চ-ফ্রিকোয়েন্সি ফল্ট পয়েন্ট)
1. ❌ ইস্পাত হাতুড়ি দিয়ে থ্রেডেড ব্লক কাজের পৃষ্ঠে আঘাত করা নিষিদ্ধ; এটি করার ফলে প্রান্ত চিপিং বা খাদ স্তরের ক্ষতি হতে পারে, যার ফলে অবিলম্বে স্ক্র্যাপিং হতে পারে।
2. ❌ ভুল পর্যায় ইনস্টলেশনের ফলে জোরপূর্বক মোটর ঘূর্ণন হয়: সরাসরি ক্ল্যাম্পিং ব্লক বা ব্যারেল বুশিং স্ক্র্যাচ করা।
3. ❌ যদি সমাবেশের আগে থ্রেডেড ব্লকের শেষ পৃষ্ঠে কার্বন জমা বা লোহার ফাইলিং থাকে → এটি পৃষ্ঠের ক্ষতি বা উপাদান বাঁধাই করতে পারে, যা পরবর্তী বিচ্ছিন্নকরণ চক্রের সময় উপাদানটিকে অপসারণ করা অসম্ভব করে তোলে।
4. ❌ অত্যধিক বা অপর্যাপ্ত লকিং নাট টর্ক: অপর্যাপ্ত টর্কের কারণে উপাদানগুলি স্থানান্তরিত হতে পারে বা ভেঙে যেতে পারে; অতিরিক্ত ঘূর্ণন সঁচারক বল পরবর্তী বিচ্ছিন্নকরণ প্রক্রিয়ার সময় বাদাম আটকে যেতে পারে।
5. ❌ স্ক্রু একতরফা প্রত্যাহারের ফলে দুটি স্ক্রু এবং কম্পোনেন্টের সংঘর্ষের মধ্যে বিভ্রান্তি সৃষ্টি হয়।
6. ✅ বিচ্ছিন্ন করার সময় ফটো তুলুন এবং উপাদানগুলি চিহ্নিত করুন - এটি একাধিক ইন্টারলকিং ব্লক সমন্বিত সমাবেশগুলির জন্য বিশেষভাবে গুরুত্বপূর্ণ, কারণ এটি শুধুমাত্র মেমরির উপর ভিত্তি করে ক্রম বা কোণকে ভুলভাবে সংযোজন করা খুব সহজ।
সম্পর্কিত খবর
- দরজার ফ্রেমের এক সেটের জন্য কয়টি ছাঁচ প্রয়োজন?
- পুনর্ব্যবহৃত প্লাস্টিক এক্সট্রুশনের জন্য ইন্টিগ্রেটেড অ্যান্টি-ব্রিজিং ফিডিং সিস্টেম
- ইয়ংটে রাবার ফোম মাইক্রোপোরাস সিপেজ পাইপ উত্পাদন লাইন ভারতীয় গ্রাহকের জন্য সফলভাবে চালু হয়েছে
- রাবার সোকার সেচ পাইপ বনাম ঐতিহ্যবাহী সেচ টিউবের সুবিধা
- Yongte কি WPC ডেকিং প্ল্যান্টের জন্য টার্নকি প্রকল্প পরিষেবা সরবরাহ করতে পারে?
- 200x50mm পুনর্ব্যবহৃত সলিড প্লাস্টিক কাঠের মেশিন সফলভাবে পরীক্ষা করা হয়েছে
আমাকে একটি বার্তা ছেড়ে দিন



সংবাদ সুপারিশ