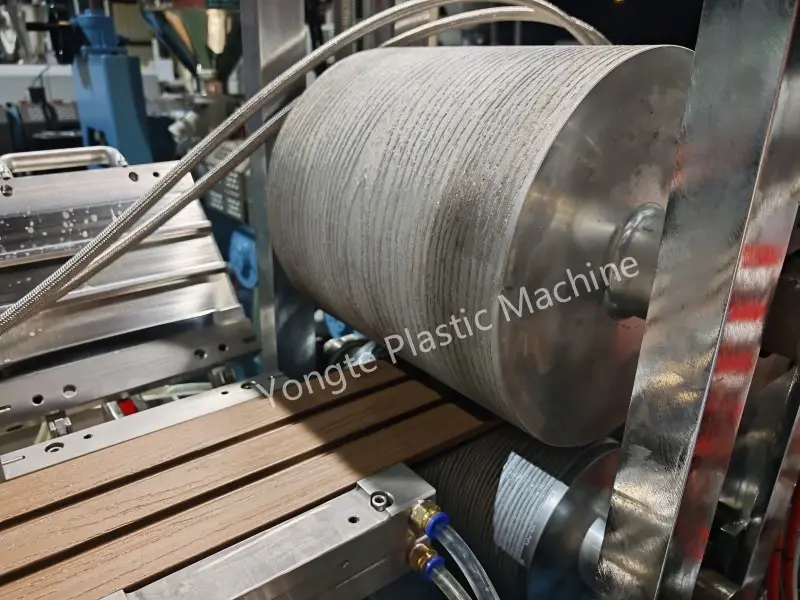
কিভাবে WPC ডোর স্ট্রিপ মিসলাইনমেন্ট সমস্যা সমাধান করবেন?
WPC ডোর স্ট্রিপ মিসালাইনমেন্টের কারণ ও প্রতিকার (ওয়ার্পিং, অ্যাসিমেট্রি, থিকনেস ভ্যারিয়েন্স, টর্শন)
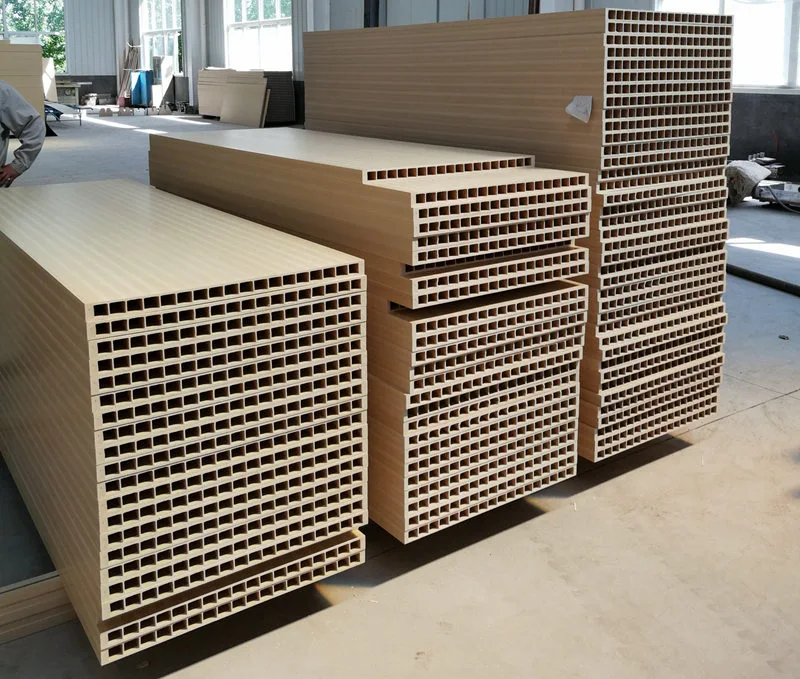
ডব্লিউপিসি দরজাগুলি পিভিসি এবং কাঠের গুঁড়া সংমিশ্রণ করে উত্পাদিত হয়, সাধারণত একটি একক এক্সট্রুশন ধাপে গঠিত ফাঁপা কাঠামোর বৈশিষ্ট্যযুক্ত। প্রোফাইলের সামগ্রিক শক্তি বাড়ানোর জন্য সাধারণত ফাঁপা গহ্বরের ভিতরে একাধিক রিইনফোর্সিং পাঁজর ইনস্টল করা হয়। এই পাঁজরের বিকৃতি শুধুমাত্র পৃষ্ঠের সমতলতাকে প্রভাবিত করে না বরং কাঠামোগত সমর্থনকেও দুর্বল করে, পরবর্তী দরজার প্যানেল সমাবেশের সময় ইস্পাত লাইনারগুলির যথাযথ সন্নিবেশকে সম্ভাব্যভাবে বাধা দেয়, এইভাবে সমাপ্ত দরজার গুণমান এবং ইনস্টলেশন কার্যকারিতাকে সরাসরি প্রভাবিত করে। ব্যাপক উৎপাদন অভিজ্ঞতার উপর ভিত্তি করে, Yongte ইঞ্জিনিয়াররা WPC দরজা এক্সট্রুশনের সময় পাঁজরের বিকৃতির সাধারণ কারণগুলি চিহ্নিত করেছেন এবং ব্যবহারিক সমাধানগুলি তৈরি করেছেন। এইগুলি প্রযুক্তিবিদদের দ্রুত সমস্যাগুলি নির্ণয় করতে, প্যারামিটার এবং সরঞ্জামের সেটিংস সামঞ্জস্য করতে, ত্রুটির হার কম করতে এবং সামঞ্জস্যপূর্ণ প্রোফাইল গুণমান নিশ্চিত করতে সক্ষম করে। নিম্নলিখিত বিভাগটি সুনির্দিষ্টভাবে প্রতিটি কারণের জন্য নির্দিষ্ট প্রকাশ এবং প্রতিকারের বিবরণ দেয়, গুরুত্বের ভিত্তিতে অগ্রাধিকার দেওয়া হয়।
ডব্লিউপিসি দরজার রিইনফোর্সমেন্ট স্ট্রিপগুলিতে বিকৃতি সাধারণত অভ্যন্তরীণ পাঁজর জড়িত থাকে, যার মধ্যে পার্শ্বীয় স্থানান্তর বা এস-আকৃতির ওয়ারিং সহ সাধারণ চিহ্নগুলি, অসঙ্গতিপূর্ণ বেধ (ঘন এবং পাতলা অংশগুলির মধ্যে পরিবর্তিত হয়), সামগ্রিক মোচড়, এবং, গুরুতর ক্ষেত্রে, বাইরের প্রাচীর থেকে বিচ্ছিন্নতা, গহ্বরের বিচ্ছিন্নতা বা গহ্বরের পুনর্নির্মাণ।
মূল প্রক্রিয়া: মেশিনের মাথা থেকে অসম এক্সট্রুশন → অসমমিত আকারের প্রতিরোধ → অ-ইউনিফর্ম কুলিং সংকোচন → তির্যক ট্র্যাকশন বল বিতরণ।
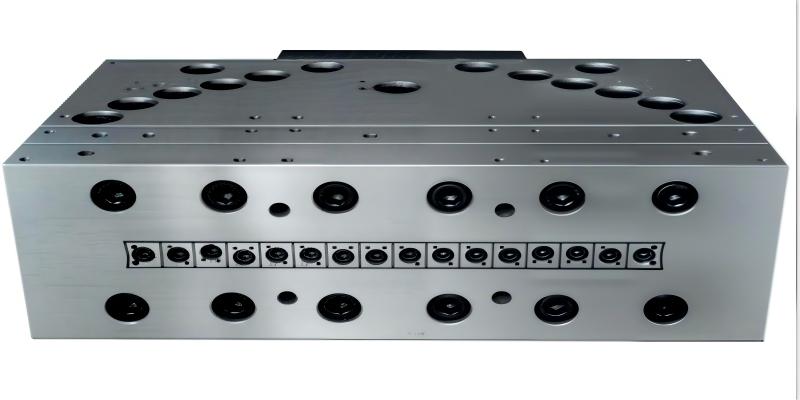
1, WPC দরজা এক্সট্রুশন ডাই হেড এবং ছাঁচ (সবচেয়ে সাধারণ - সমস্যা সমাধানকে অগ্রাধিকার দিন)
কারণ
1. ভারসাম্যহীন ছাঁচ প্রবাহ চ্যানেল: পাঁজর এবং বাইরের দেয়ালের মধ্যে উল্লেখযোগ্য প্রবাহ প্রতিরোধের বৈষম্য; সরু বা দীর্ঘ পাঁজর ফিড চ্যানেলগুলি বাইরের প্রাচীরের সাপেক্ষে উপাদানের প্রবাহকে ধীর করে দেয়, যার ফলে পাঁজরগুলি প্রসারিত হয় এবং বাঁকে যায়; বিকল্পভাবে, পাঁজর চ্যানেলে স্থানীয় উপাদান তৈরির ফলে প্রবাহের হার ওঠানামা করে।
2. অসমমিতিক পাঁজরের ডাই ফাঁক: এক প্রান্তে বৃহত্তর ফাঁক এবং অন্য প্রান্তে ছোট শূন্যতা অসম পুরুত্ব তৈরি করে (একদিকে ঘন, অন্য দিকে পাতলা), যা এক্সট্রুশনের সময় সহজাত বাঁকানোর দিকে পরিচালিত করে।
3. অসম ডাই টেম্পারেচার ডিস্ট্রিবিউশন: পাঁজরের এলাকায় অত্যধিক উচ্চ তাপমাত্রা গলে যাওয়া তরলতা বৃদ্ধি করে, যার ফলে প্রসারিত হয় এবং বিচ্যুতি ঘটে; অত্যধিক কম তাপমাত্রা গলিত স্থিতিস্থাপকতা এবং অভ্যন্তরীণ চাপ বাড়ায়, যার ফলে ইজেকশনের পরে রিবাউন্ড এবং বিকৃতি ঘটে।
4. ডাই হেড কার্বন বিল্ডআপ: কোকড কাঠের পাউডার রিইনফোর্সমেন্ট ফ্লো চ্যানেলে লেগে থাকে, যার ফলে স্থানীয় ব্লকেজ, প্রবাহের ওঠানামা এবং পর্যায়ক্রমিক পাঁজর মিসলাইনমেন্ট হয়।
5. বিকৃত বা আলগা রিইনফোর্সমেন্ট বার (ডাই কোর সাপোর্ট রড): মিসালাইনড ডাই কোর পজিশনিং রডগুলি রিইনফোর্সমেন্ট ফর্মিং পজিশন অফ সেন্টারকে সরিয়ে দেয়, এক্সট্রুশনের সময় সরাসরি পাঁজরের বিচ্যুতি ঘটায়।
সমাধান
1. ডাই প্রস্তুতি: বাইরের প্রাচীর এবং পাঁজরের মধ্যে স্রাবের হার ভারসাম্য রাখতে পাঁজর প্রবাহের চ্যানেলকে পালিশ করুন; পর্যাপ্ত উপাদান সরবরাহ নিশ্চিত করতে চ্যানেলে পাঁজরের অবস্থান যথাযথভাবে প্রসারিত করুন, পাঁজরের প্রবাহের হার বাইরের প্রাচীরের তুলনায় সামান্য সমান বা ধীর রেখে, উল্লেখযোগ্যভাবে দ্রুত বাইরের প্রাচীরের প্রবাহ এড়িয়ে যান। ডাই খোলার ফাঁকগুলি ক্যালিব্রেট করুন এবং একইভাবে শক্তিশালীকরণ প্রান্তটি সামঞ্জস্য করুন; ডাই কোর সাপোর্ট রডগুলি পরিদর্শন করুন, লক করুন এবং তাদের কোঅক্সিয়ালটি সারিবদ্ধ করুন এবং যেকোনো বিকৃত রড প্রতিস্থাপন করুন।
2. জোনযুক্ত তাপমাত্রা নিয়ন্ত্রণ: গলিত প্রবাহ কমাতে এবং রিবাউন্ড কমাতে বাইরের প্রাচীরের তুলনায় সামান্য কম তাপমাত্রায় ছাঁচের কোরের শক্তিবৃদ্ধি অঞ্চল বজায় রাখুন; কাঠের গুঁড়া কার্বনাইজেশন প্রতিরোধ করতে সামগ্রিক তাপমাত্রা 185°C এর নিচে রাখুন (PVC কাঠ-প্লাস্টিকের কম্পোজিটের জন্য)। নিয়মিতভাবে জমে থাকা কোক পরিষ্কার করতে ছাঁচটি আলাদা করুন; কাঠের গুঁড়োকে কার্বনাইজ করা এবং দেয়ালে লেগে থাকা থেকে বিরত রাখতে ডাউনটাইমের সময় তাপ নিরোধক প্রয়োগ করুন।
2, প্রণয়ন এবং উপাদান কারণ
কারণ
1. অসম কণার আকার বন্টন এবং উচ্চ আর্দ্রতা কন্টেন্ট: গরম করা আর্দ্রতা ফেনা এবং অভ্যন্তরীণ বুদবুদ তৈরি করে, যা অসামঞ্জস্যপূর্ণ স্থানীয় শক্তি এবং অসম শীতল সংকোচনের সৃষ্টি করে, যা নমনের দিকে পরিচালিত করে; অত্যধিক মোটা কাঠের গুঁড়ো গলিত উপাদানের ইলাস্টিক মডুলাসে উল্লেখযোগ্য ওঠানামা করে।
2. তৈলাক্তকরণের ভারসাম্যহীনতা: অত্যধিক বাহ্যিক তৈলাক্তকরণ গলিত পৃষ্ঠকে খুব পিচ্ছিল করে তোলে, যার ফলে পাঁজর এবং আকৃতির হাতার মধ্যে দুর্বল যোগাযোগ এবং সম্ভাব্য বিচ্যুতি হয়; অপর্যাপ্ত বাহ্যিক তৈলাক্তকরণ ঘর্ষণ বাড়ায়, শেপিং হাতা দ্বারা একতরফা টানার অধীনে পাঁজরকে বিকৃত করে; অপর্যাপ্ত অভ্যন্তরীণ তৈলাক্তকরণ গলিত স্থিতিস্থাপকতা বাড়ায়, যার ফলে ছাঁচ নির্গমনের উপর রিবাউন্ড হয়।
3. অত্যধিক ক্যালসিয়াম কার্বনেট ফিলার সামগ্রী: গলিত নমনীয়তা হ্রাস করে এবং ঘাড়ের শক্ততা হ্রাস করে, উপাদানটিকে প্রসার্য বিকৃতির প্রবণ করে তোলে।
অসম উপাদান মেশানো এবং ব্যাচের বৈচিত্র্য: গলিত সান্দ্রতা, পরিবর্তিত শক্তিবৃদ্ধি বার বেধ এবং এস-বেন্ড গঠনে পর্যায়ক্রমিক পরিবর্তন ঘটায়।
সমাধান
1. কাঠের গুঁড়া শুকানো: আর্দ্রতার পরিমাণ <1% নিয়ন্ত্রণ করুন এবং অত্যধিক রুক্ষতা রোধ করতে অভিন্ন কণার আকার নিশ্চিত করুন।
2. তৈলাক্তকরণ সিস্টেমকে সূক্ষ্ম সুর করুন: অত্যধিক বাহ্যিক তৈলাক্তকরণ হ্রাস করুন; গলিত একজাতীয়তা উন্নত করার জন্য পর্যাপ্ত অভ্যন্তরীণ তৈলাক্তকরণ নিশ্চিত করুন; তাপীয় স্থায়িত্ব নিশ্চিত করতে ছোটখাটো স্টেবিলাইজার সমন্বয় করুন।
3. স্থিতিশীল মিশ্রণ প্রক্রিয়া: ধ্রুবক উচ্চ-গতির মিশ্রণ এবং শীতল স্রাব তাপমাত্রা বজায় রাখুন, এবং প্রতি ব্যাচে সামঞ্জস্যপূর্ণ মিশ্রণের সময় নিশ্চিত করুন।
3, ফর্মিং কুলিং সিস্টেম (গঠনের পর্যায়টি পাঁজরের আকার দেওয়ার জন্য গুরুত্বপূর্ণ)
কারণ
1. বাম এবং ডান ভ্যাকুয়াম গঠনের হাতা মধ্যে অসমতা: একপাশে অতিরিক্ত ভ্যাকুয়াম পাঁজরগুলিকে তার দিকে টেনে নিয়ে যায়, যার ফলে বিভ্রান্তি সৃষ্টি হয়; উচ্চ ভ্যাকুয়াম সরাসরি পাতলা দেয়ালযুক্ত পাঁজরকে বিকৃত করে; অপর্যাপ্ত ভ্যাকুয়াম হাতার সঠিক আনুগত্যকে বাধা দেয়, যার ফলে অবস্থানগত অস্থিরতা দেখা দেয়।
2. ছাঁচের গহ্বরের জলের চ্যানেলগুলিতে অসম শীতলকরণ: দ্রুত ভিতরের দিকের ঠান্ডা হওয়ার ফলে তাড়াতাড়ি শক্ত হয়ে যায়, যখন ধীরে ধীরে বাইরের দিকের শীতলতা সঙ্কুচিত হতে থাকে, একটি ডিফারেনশিয়াল তৈরি করে যা শক্তিবৃদ্ধি বারকে বাঁকিয়ে দেয়।
3. শেপিং স্লিভের এন্ট্রি গাইডের পরিধান বা মিসলাইনমেন্ট: অফ-সেন্টার সন্নিবেশ পাঁজরকে প্রান্তিককরণের বাইরে বাধ্য করে।
4. গঠনকারী হাতাটির অভ্যন্তরীণ পাঁজরগুলি ছাঁচের গহ্বর এবং ধাপগুলির সাথে মিলে যায়, যার ফলে উচ্চ একতরফা ঘর্ষণ প্রতিরোধ ক্ষমতা হয়।
সমাধান
1. ভারসাম্য নিশ্চিত করতে স্বাধীনভাবে উভয় পক্ষের ভ্যাকুয়াম সামঞ্জস্য করুন; নির্বিচারে বৃদ্ধি এড়ানো; উপযুক্তভাবে পাতলা-প্রাচীরযুক্ত এলাকার জন্য ভ্যাকুয়াম কমাতে.
2. ফুটো বা ব্লকেজ জন্য জল সার্কিট পরিদর্শন; পরিষ্কার clogs; অভিন্ন শীতলকরণের জন্য সংশ্লিষ্ট গহ্বরে অতিরিক্ত কুলিং লাইন ইনস্টল করুন; নিরীক্ষণ ইনলেট এবং আউটলেট জল তাপমাত্রা.
3. ডাই হেড, সেটিং হাতা, এবং ট্র্যাকশন মেকানিজমের সমাক্ষীয় প্রান্তিককরণ নিশ্চিত করতে সেটিং স্টেশনটি সামঞ্জস্য করুন; সেটিং হাতা উপর burrs পিষে; গুরুতরভাবে পরিধান করা হলে প্রতিস্থাপন করুন।
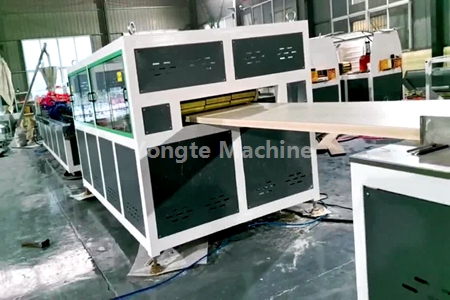
4, ট্র্যাকশন এবং এক্সট্রুশন প্রক্রিয়া
কারণ
1. অ্যাসিঙ্ক্রোনাস ট্র্যাকশন বা অসম বেল্টের টান (বাম এবং ডান দিকের মধ্যে ডিফারেনশিয়াল টান); ভারসাম্যহীন উল্লম্ব বা পাশ্বর্ীয় টান শক্তি (এক দিকে শক্ত), পার্শ্বীয় চাপ চাপিয়ে যা অভ্যন্তরীণ পাঁজর বাঁকিয়ে দেয়; ওঠানামা ট্র্যাকশন গতি (পর্যায়ক্রমে দ্রুত এবং ধীর) পাঁজরের প্রসারণকে পরিবর্তন করে।
2. এক্সট্রুশন এবং অঙ্কন গতির মধ্যে অমিল: অত্যধিক অঙ্কন গতি প্রসারিত এবং পাতলা পাঁজর, প্রসার্য অভ্যন্তরীণ চাপ প্ররোচিত করে যা রিবাউন্ড এবং রিলিজের সময় নমন করে; অপর্যাপ্ত গতি পাঁজর সংকুচিত করে, যার ফলে ফুলে ওঠা এবং বিকৃতি ঘটে।
3. অস্থির স্ক্রু ঘূর্ণন এবং ওঠানামা করা গলিত চাপ: স্পন্দনশীল স্রাব পাঁজরের বেধে পর্যায়ক্রমিক তারতম্য ঘটায়, যার ফলে তরঙ্গায়িত বক্রতা হয়।
4. ডাই অগ্রভাগ এবং শেপিং স্লিভের মধ্যে ভুল বায়ু ব্যবধান: একটি অত্যধিক ব্যবধান গলিত উপাদানগুলিকে বিনামূল্যে প্রসারিত করতে দেয়, বিচ্যুতির প্রবণতা; একটি অপর্যাপ্ত ফাঁক ডাই সঙ্গে উপাদান সংঘর্ষের ঝুঁকি.
সমাধান
1. ট্র্যাক্টর ক্যালিব্রেট করুন: উভয় দিকে অভিন্ন বেল্ট টান নিশ্চিত করুন, পরিধানের জন্য পরিদর্শন করুন এবং টানার গতির স্থিতিশীলতা যাচাই করুন।
2. ভারসাম্য এক্সট্রুশন এবং অঙ্কন গতি: পাঁজর প্রসারিত হার কম করুন; কাঠ-প্লাস্টিকের প্রোফাইলের জন্য, অভ্যন্তরীণ চাপ কমাতে সর্বনিম্ন সম্ভাব্য প্রসারিত হার বজায় রাখুন।
3. সিস্টেমের চাপ স্থিতিশীল করুন: আটকে থাকা ফিল্টার স্ক্রিনগুলি পরীক্ষা করুন এবং চাপ স্পন্দন কমাতে সঠিক কনফিগারেশন নিশ্চিত করুন৷
4. প্রোফাইলটি শেপিং স্লিভে প্রবেশ করার আগে পার্শ্বীয় স্থানচ্যুতি রোধ করতে 10-20 মিমি একটি বায়ু ব্যবধান বজায় রাখুন।
5, চূড়ান্ত রিবাউন্ড (কুলিং সম্পূর্ণ হওয়ার পরে শক্তিবৃদ্ধি বারগুলি ধীরে ধীরে বিকৃত হয়)
কারণ: অবশিষ্ট অভ্যন্তরীণ চাপ, অনুপযুক্ত শীতল গ্রেডিয়েন্ট, অত্যধিক দ্রুত পৃষ্ঠ শীতল, ক্রমাগত অভ্যন্তরীণ সংকোচন, এবং পরবর্তী পাঁজর বিকৃতি।
পাল্টা ব্যবস্থা: শীতল জলের ট্যাঙ্ক প্রসারিত করুন এবং শীতলকরণের পরে অন্তর্ভুক্ত করুন; আকস্মিক তাপমাত্রা হ্রাস রোধ করতে উচ্চ থেকে নিম্ন পর্যন্ত শীতল গ্রেডিয়েন্ট নিয়ন্ত্রণ করুন; সঠিকভাবে অঙ্কন অনুপাত কমাতে.
সম্পর্কিত খবর
- দরজার ফ্রেমের এক সেটের জন্য কয়টি ছাঁচ প্রয়োজন?
- পুনর্ব্যবহৃত প্লাস্টিক এক্সট্রুশনের জন্য ইন্টিগ্রেটেড অ্যান্টি-ব্রিজিং ফিডিং সিস্টেম
- ইয়ংটে রাবার ফোম মাইক্রোপোরাস সিপেজ পাইপ উত্পাদন লাইন ভারতীয় গ্রাহকের জন্য সফলভাবে চালু হয়েছে
- রাবার সোকার সেচ পাইপ বনাম ঐতিহ্যবাহী সেচ টিউবের সুবিধা
- Yongte কি WPC ডেকিং প্ল্যান্টের জন্য টার্নকি প্রকল্প পরিষেবা সরবরাহ করতে পারে?
- 200x50mm পুনর্ব্যবহৃত সলিড প্লাস্টিক কাঠের মেশিন সফলভাবে পরীক্ষা করা হয়েছে
আমাকে একটি বার্তা ছেড়ে দিন


সংবাদ সুপারিশ